
- ろ過
フィルタープレスの圧力伝達メカニズム ポンプ圧からケーキへの力の流れ
ポンプ圧を上げているのに含水率が下がらない。現場でそう感じるときは、圧力がどこで何をしているかを追ってみてください。
原因のほとんどは、スラリーが押され、ろ布を通り、ケーキ層が形成される一連の過程で圧力の役割が変化することへの理解が、設計に反映されていないことにあります。
ポンプ圧がケーキ層の含水率を決めるまでの力の流れを把握すると、なぜ同じ圧力設定でも脱水結果が変わるのかが見えてきます。
ポンプが発生させた圧力は、スラリーを通じてどこに届くのか
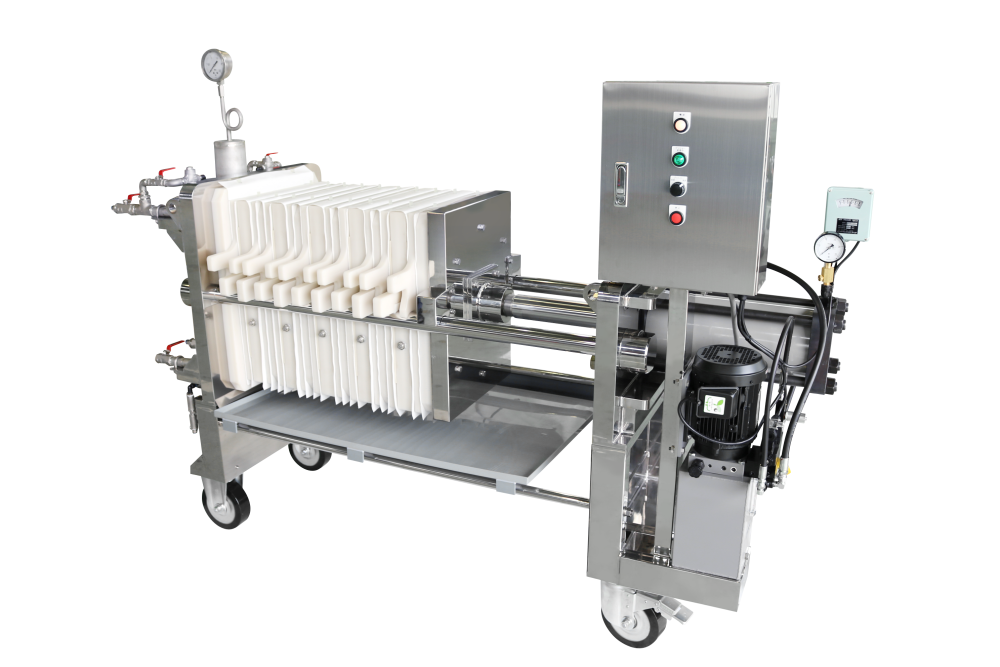
フィルタープレスは、液体に微細な固体が混じったドロドロの液体(スラリー)をポンプでチャンバー内に圧送し、固体と液体を分離する設備です。ポンプが加えた圧力は密閉されたチャンバー内のスラリー全体に均等に伝わります。閉じた空間に力を加えると、その圧力はあらゆる方向に同じ強さで作用する。この原理がフィルタープレスの脱水を成り立たせています。
チャンバーの内壁には、液体だけを通して固体を堰き止める特殊なフィルター(ろ布)が張られています。ポンプ圧がスラリーを押すと、液体成分(ろ液)はろ布の細孔を透過して外へ排出され、固体成分はろ布の表面に留まります。
押さえておきたいのは、ポンプが直接押しているのはスラリーであってケーキ(固体の塊)ではないという点です。
力の伝達経路は「ポンプ → スラリー → ろ布 → ろ液排出」という順番で進みます。ポンプ圧が高いほどスラリーを押す力が大きくなり、ろ液はろ布をより速く通過します。この初期段階では、ポンプ圧と脱水速度はほぼ比例します。
しかしろ過が進むにつれて、この関係は変化します。
ケーキ層が厚くなると、圧力の伝わり方が変わる
ろ過が進むにつれてろ布の表面に積み重なる固体の層(ケーキ層)が厚みと密度を増すと、ろ液が層を抜けて外へ出るまでの経路が長くなり、ろ過抵抗が大きくなります。
ろ過抵抗が増すと、同じポンプ出力ではろ液の排出量が減少します。それを補うようにポンプは自動的に昇圧し、設定した最大圧力(大気圧の約15倍に相当する圧力(1.5MPa))に達した時点でろ過工程が終了します。
このとき圧力はケーキ層の外側(ろ布側)と内側(スラリー側)に圧力差をつくっています。外側はポンプ圧が直接かかるため高圧になり、内側は圧力が緩和されます。この圧力差がケーキ層内に残っている水分を引き出す力になります。
ポンプ圧はろ過初期に「ろ液を流す力」として機能し、ろ過後期には「ケーキ層内の圧力差を維持して水分を絞る力」として機能します。役割が段階によって変わる、というのがこの工程の本質です。
また、ケーキ層の一部に亀裂が入るとそこにろ液が集中して流れ、他の部分の脱水が止まることがあります。ケーキ層が均一に形成されているかどうかも、脱水性能に影響します。
ケーキ層の形成パターンはスラリーの粒径・粘度・固形分濃度によって大きく変わります。粒径が粗いスラリーはケーキ層の空隙が多くろ過抵抗が低い一方、微細粒子が多いスラリーは密なケーキ層を形成してろ過抵抗が急上昇します。同じポンプ圧でも、スラリーの性質によって最終的な分離後の固形分に残る水分の割合(含水率)は別の数値になります。
圧力を上げれば含水率は必ず下がるのか
圧力を上げても含水率が下がらないとき、その原因はスラリーの性質と圧力の組み合わせの不一致にあります。
粒径の極めて細かいスラリーに過剰な圧力をかけると、微細粒子がろ布の細孔に押し込まれてろ布を詰まらせ、ろ液の排出経路を塞ぎます。高圧でケーキ層が過剰に圧縮されると、層内の空隙がつぶれてろ液の通り道がなくなり、脱水が停止することもあります。
マキノが1932年の創業以来、6,000例を超える納入実績の中で一貫して大切にしてきた考え方があります。
「常に最大圧力が正解ではない」。
スラリーに合った圧力の上限は装置の最高仕様から決めるのではなく、スラリーの性質から逆算して導きます。粒径・粘度・温度・固形分濃度を丁寧に確認し、それに合う圧力・ろ布の種類・加圧サイクルを組み合わせる設計が「一品一様設計」です。
同じフィルタープレスを使っていても、ろ布の細孔径・素材・表面加工を変えるだけで脱水性能が変わることがあります。ケーキ層の形成速度と最終的な含水率は、ろ布の特性によっても左右されるからです。
最適な条件を見つけるには、実際のスラリーを使ったテストが必要です。テクニカルセンターでのテストでは圧力・ろ布・サイクル時間をパラメータとして変えながらケーキ層の状態とろ液の排出量を実測し、現場で再現できる条件に落とし込むまでを設計の一環として進めます。10〜20リットルのサンプルを持ち込めばデータを取り始めることができます。
圧搾式がケーキ層に加える「もう1段階の力」
圧搾式は、ポンプによるろ過終了後にダイアフラム(ゴム製の膜)でケーキ層を物理的に押す工程を加えることで、単純加圧式では排出しきれない水分を搾り出します。
チャンバー内に組み込まれたダイアフラムに加圧水や空気を送り込むと膜が膨らみ、ケーキ層の表面を均一に押します。ポンプ圧が「スラリーを通じてろ液を流す力」であるのに対し、ダイアフラムによる圧搾は「ケーキ層そのものを押しつぶして水分を搾る力」です。2つの力は伝達経路も役割も異なります。
この2段階の加圧によって、ポンプ圧だけでは届かないケーキ層内部の水分を追加で排出できます。ポンプ圧によるろ過が終了した時点でケーキ層に残っている水分は、ダイアフラムが均一に押しつぶすことで外に押し出されます。
フィルタープレスの脱水性能は含水率50〜70%に達しており、遠心分離機(70〜85%)やベルトプレス(85%以上)を上回ります。含水率が5%下がると年間数百トン単位の汚泥重量が削減され、産廃処理費(約2万円/t想定)で試算すると年間数百万円規模のコスト削減につながります。投資回収期間は1〜3年が多く、設備の耐用年数が適切なメンテナンスで20〜30年にわたることを考えると、長期的な経済合理性は高くなります。
スラリーに合った設計条件が含水率を決める
ポンプが発生させた圧力はスラリーを通じてろ布に伝わり、ろ液を押し出すことで脱水を始めます。ろ過が進むにつれてケーキ層が形成され、圧力はケーキ層の内外に差をつくってケーキ内の水分を絞る役割に変わります。この変化を理解することが、圧力設定と脱水性能を結びつける出発点です。
最大圧力をかければ必ず含水率が下がるわけではなく、スラリーの性質に合った圧力・ろ布・サイクルの組み合わせが結果を決めます。圧搾式はポンプ圧によるろ過の後にダイアフラムでケーキ層を直接押す力を加え、単純加圧式では排出しきれない水分を搾り出します。
含水率5%の改善が年間数百万円の産廃コスト削減につながるなら、その条件を見つけるためのテストは早いほど有利です。スラリーのサンプルがあれば、テクニカルセンターで最適な設計条件を実測から導くことができます。
ご質問・ご相談など
お気軽にお問い合わせください
FAQ|よくある質問
Q:フィルタープレスの圧力は最大でどのくらいまでかけられますか
マキノのフィルタープレスは大気圧の約15倍に相当する圧力(1.5MPa)まで対応しています。
ただし最大圧力を常にかければ含水率が下がるわけではなく、スラリーの粒径・粘度によっては高圧がろ布の詰まりを引き起こすこともあります。テクニカルセンターでのテストで実際のスラリーを使い、最適な圧力条件を実測で確認してから設定を決めます。
Q:含水率が5%下がると、産廃コストはどのくらい変わりますか
スラリーの種類や排出量によりますが、含水率が5%下がると年間数百トン単位の汚泥重量削減になります。
産廃処理費を約2万円/tと想定すると、年間数百万円規模のコスト削減につながります。フィルタープレスの投資回収期間は1〜3年が多く、耐用年数が20〜30年にわたることから、含水率の改善は長期にわたってコストに効き続けます。
Q:圧搾式と単純加圧式では、含水率の差はどのくらいですか
差の大きさはスラリーの種類によって異なります。圧搾式はポンプ圧によるろ過の後にダイアフラムでケーキ層を物理的に押す工程を加えるため、単純加圧式では排出しきれなかった水分を追加で搾り出せます。
フィルタープレス全体の脱水性能は含水率50〜70%で、遠心分離機(70〜85%)やベルトプレス(85%以上)を上回ります。特に含水率を最優先したい用途では、圧搾式(MDFWシリーズ・WAP型など)が有効です。