
- ろ過
「ろ布は安くていい」は本当か 選定ミスが招くコスト増
「消耗品だから安くていい」。ろ布の選定をそう割り切っている現場は、今も多くあります。
しかし、6,000例以上のフィルタープレス導入を手がけてきたマキノから見ると、ろ布の選び方が脱水性能に直結するケースは少なくありません。
スラリーの粒径・粘度に合わないろ布を使えば、含水率(分離後の固形分に残る水分の割合)が下がりにくくなります。含水率が5%悪化するだけで、産廃処理費(約2万円/t)との計算で年間数百万円規模の差が生まれることがあります。消耗品の単価を削るつもりが、処分コストを増やしていることがあります。
ろ布を「安い消耗品」と割り切ると脱水性能が落ちる
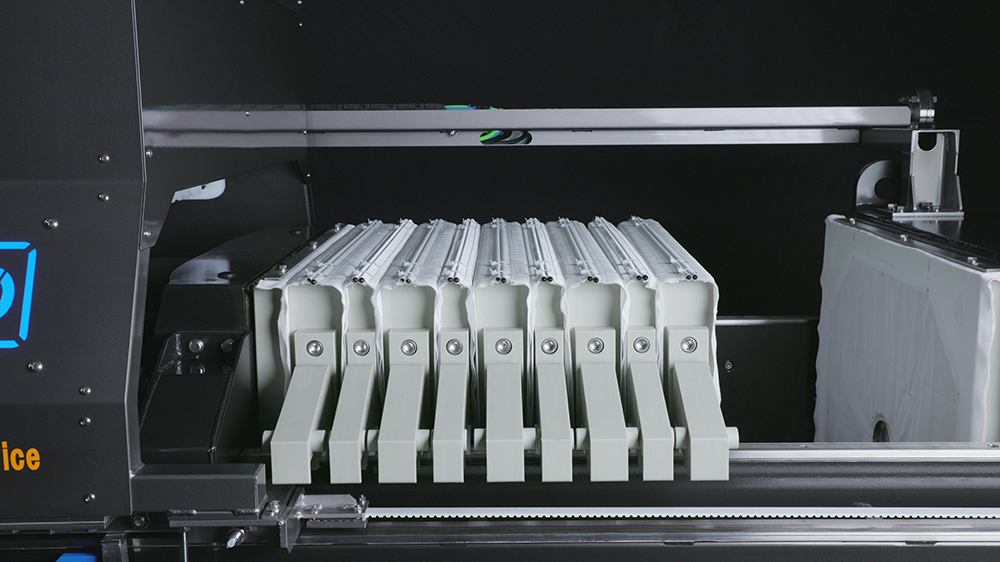
ろ布(液体だけを通して固体を堰き止める特殊なフィルター)は、フィルタープレスの脱水性能を左右する重要な部品のひとつです。スラリー(液体に微細な固体が混じったドロドロの液体)をろ布に通すと、固体がろ布の表面に積み重なり始めます。この積み重なった固体の層をケーキ層(ろ過が進むにつれてろ布の表面に積み重なる固体の層)といいます。ケーキ層自体がフィルターとして機能することで脱水効率が高まるため、ケーキ層が均一に厚く形成されるかどうかが性能を左右します。
問題は、スラリーの粒径や粘度に合っていないろ布を使うと、このケーキ層が均一に形成されにくい点です。マキノのテクニカルセンターでも同じ傾向を確認しています。粒径・粘度・温度の条件に合わないろ布では、ケーキが薄く不均一になりやすく、固形分の保持力が落ちます。液体が抜けにくくなるため、含水率が目標値を上回った状態で運転が続きます。
ろ布の素材・目の粗さ・厚みの3つは、スラリーの特性に応じて選ぶ必要があります。目が粗すぎると固体が漏れ、細かすぎると目詰まりが早く進みます。粒径が非常に細かいスラリーや粘度の高いスラリーは、ろ布の選定が特に難しく、汎用品では対応しにくいことがあります。こうしたスラリーで安価な汎用品を使うと、ケーキ層の形成が不安定になりやすく、含水率の悪化が目立ちます。
「ろ過自体はできているから問題ない」という見方は、現場でよくあります。ただ、見かけ上はろ過できていても、含水率が目標値を1〜2%上回り続けているケースがあります。1%の差でも、年間の処分量が多い工場では無視できない金額になります。ろ布の選定がずれている場合、初期は目に見えるトラブルが起きにくく、ろ過時間が少し延びる程度で見過ごされがちです。目詰まりが進んでケーキの剥離不良が起き始めたころに初めて問題に気づくケースがあります。このときには交換頻度も上がっています。選定ミスが招くコストは、産廃費増と交換頻度増という2方向から積み重なります。
安価なろ布が産廃費を年間数百万円押し上げる仕組み
脱水後の固形分(脱水ケーキ)は産業廃棄物として処分されます。処分費用は重量で計算されるため、含水率が高いほど処分コストがかさみます。たとえば含水率70%の脱水ケーキと含水率65%のケーキを比べると、同量のスラリーからできるケーキの重量が変わります。産廃処理は重量課金のため、含水率を5%下げるだけで処分重量を一定割合削減できます。フィルタープレスで含水率を下げることの経済的な意義は、この重量削減にあります。
含水率5%の差が生む年間コスト
マキノが試算の基準として使う産廃処理費は約2万円/tです。年間500tの脱水ケーキを処分している工場で含水率が5%悪化すると、水分量の増加分が年間数十tに上り、コストが年間数百万円単位で増えることがあります。
ろ布の単価差が数千円であっても、含水率悪化による処分費の増加は毎月積み上がります。「ろ布を安く調達した」分より「含水率が増えて増えた産廃費」のほうが大きくなる逆転は、現場でよく見られます。消耗品コストの削減を意識するほど、この逆転に気づきにくいことがあります。
脱水機の種類と含水率の目安
脱水機の種類によって、到達できる含水率の水準が変わります。
| 脱水機の種類 | 含水率の目安 |
|---|---|
| フィルタープレス | 50〜70% |
| 遠心分離機 | 70〜85% |
| ベルトプレス | 85%以上 |
フィルタープレスが含水率50〜70%を目指せる理由のひとつは、高い圧力をかけて液体を絞り出せる点にあります。遠心分離機やベルトプレスと比べると、固形分をより乾いた状態に仕上げられ、産廃費の削減につながります。
ただし、この水準はろ布選定を含む運転条件が最適化されている前提での話です。スラリーの性質に合わないろ布を使えば、フィルタープレスの性能を引き出せないまま運転が続きます。機種として含水率50〜70%を目指せるはずなのに、ろ布の選定がずれているために70%を上回り続けるケースがあります。この場合、フィルタープレスを選んだ本来の目的が果たせません。
ろ布1枚の選定が、1年分の産廃費を変える
「消耗品だから安くていい」という考え方が生まれるのは、定期交換が前提の部品だからです。頻繁に交換するなら単価を下げたい。それ自体はおかしくない発想です。
ただ、ろ布の役割はスラリーの特性に応じてケーキ層を形成させることです。粒径・粘度・温度・液性(pH)によって適切な素材・目の粗さ・厚みが変わります。この条件を汎用品の価格比較だけで決めると、含水率が悪化します。悪化した含水率は脱水ケーキの重量を増やし、産廃費がかさみます。ろ布の選定を正しく行うためには、まず使用しているスラリーの特性を把握することが出発点です。スラリーの条件が同じでも、フィルタープレスの圧力設定や運転サイクルとの組み合わせによって最適なろ布は変わります。
マキノでは、テクニカルセンターで実際のスラリー(概ね10リットル以上)をお預かりしてテストを行います。そのスラリーに適したろ布を確認してから選定するため、汎用品を試した結果として含水率が改善しないまま使い続けるような状況を防げます。含水率が5%改善すれば、産廃費削減の効果は年間数百万円規模になることもあります。ろ布の選定は、フィルタープレスの運用コストに直結します。
ご質問・ご相談など
お気軽にお問い合わせください
FAQ|よくある質問
ろ布の選定ミスで産廃コストは実際にどれくらい変わりますか?
スラリーの処分量やもとの含水率によって異なりますが、含水率が5%悪化した場合、産廃処理費(約2万円/t)との計算で年間数百万円単位のコスト増につながることがあります。
年間500t前後の処分量がある工場では、この差が特に大きくなります。ろ布の単価を安く抑えた分より、含水率悪化で増える産廃費のほうが上回るケースは珍しくありません。
ろ布はどのくらいの頻度で交換するものですか?
スラリーの種類・1日あたりのろ過サイクル数・目詰まりの速度によって異なりますが、数か月から1年程度での交換が目安になるケースが多いです。
交換のサインとしては、ろ過時間の延長・ケーキの剥離不良・含水率の悪化が挙げられます。目詰まりが起きたまま使い続けると脱水性能が落ち、産廃コストに響くため、定期的な状態確認が必要です。
スラリーの種類によってろ布の選び方は変わりますか?
大きく変わります。スラリーの粒径・粘度・温度・液性(pH)によって、適切なろ布の素材・目の粗さ・厚みが異なります。
粒径が細かい高粘度スラリーに粗い目のろ布を使うと、固体が漏れてろ過効率が落ちます。逆に目が細かすぎると目詰まりが早く進みます。マキノのテクニカルセンターでは実際のスラリー(概ね10リットル以上)をお預かりしてテストを行い、最適なろ布を選定します。