
フィルタープレスのろ過速度を決める物理的な3要素と設計への影響
「圧力を上げればもっと速くなるはずなのに、なぜ改善しないのか」と頭を抱える担当者は少なくありません。
実は、ろ過速度はひとつの変数で決まるものではなく、圧力・ろ布の抵抗・スラリーの性状という3つの物理的な要素が絡み合って決まっています。
この記事では、その3要素がそれぞれどう影響し合い、設計にどう跳ね返ってくるかを、数式なしの概念と現象で整理します。
ろ過速度は「圧力÷抵抗」という関係で決まる
フィルタープレスのろ過速度を端的に言えば、「かける力(圧力)が大きいほど速く、流れを阻む抵抗が大きいほど遅くなる」という関係で動いています。
この抵抗には2つの成分があります。
ひとつは、液体だけを通して固体を堰き止める特殊なフィルター(ろ布)それ自体の抵抗。
もうひとつは、ろ過が進むにつれてろ布の表面に積み重なる固体の層(ケーキ層)の抵抗です。
ろ過が始まった直後はろ布の抵抗が支配的ですが、時間が経つにつれてケーキ層が厚くなり、こちらの抵抗が主役に変わります。
現場で「時間が経つほどろ液の出が悪くなる」と感じるのは、このケーキ層の抵抗が増し続けているためです。
圧力を上げれば速くなる、は半分しか正しくない
圧力を高めればろ過速度が上がるのは事実です。
マキノのフィルタープレスは大気圧の約15倍に相当する圧力(1.5MPa)まで対応しており、高圧圧搾により含水率を50〜60%台まで下げられます。
ただし、ここに大きな落とし穴があります。
液体に微細な固体が混じったドロドロの液体(スラリー)の種類によっては、圧力を上げるほどケーキ層が圧縮されて密度が増し、かえって液体の通り道が塞がれてしまうことがあります。
これをケーキ層の「圧縮性」と呼びます。
圧縮性の高いスラリーとは、たとえば粒径が非常に細かく、粒子どうしが変形・密着しやすい性質のものです。
そうしたスラリーに高圧をかけると、ケーキ層が締まってむしろろ液が出にくくなります。
「圧力を上げたのにろ過速度が改善しない」「含水率がかえって悪化した」という現場の報告の多くは、このメカニズムが原因です。
つまり、圧力は上げれば上げるほど良いわけではなく、「スラリーの圧縮性に合わせた最適な圧力がある」というのがマキノの設計思想です。
ろ布の抵抗は材質だけでなく「目詰まりの蓄積」で変わる
ろ布の抵抗は、素材の編み方・繊維の太さ・表面処理によって初期値が決まります。
粒径の細かいスラリーには目の細かいろ布、処理速度を優先したいスラリーには目の粗いろ布を選ぶのが基本です。
しかし、運用を重ねるうちにろ布の抵抗は変化します。
微細な粒子が繊維の奥に入り込んで詰まりが蓄積すると、初期に設計した抵抗値からずれが生じます。
洗浄を定期的に行っても、ある時点を境に抵抗が回復しなくなるのはこのためです。
ろ布の選定を誤ると、目詰まりが早まるだけでなく、ケーキが均一に積み重ならなくなります。
ケーキ層の厚みがチャンバーごとにばらつくと、圧力が不均一にかかり、脱水性能と処理速度の両方が落ちます。
マキノでは、ろ布の材質・編み方・孔径をスラリーの粒径と粘度に合わせて選定しており、同じ設備でもろ布の見直しだけで性能が大きく変わるケースは珍しくありません。
スラリーの性状把握がすべての出発点になる
圧力の設定もろ布の選択も、スラリーの性状を正確につかまなければ的を絞れません。
設計に影響するスラリーの主な性状は、粒径の分布・粘度・温度・pH、そしてケーキの圧縮性です。
粒径が粗く、圧縮性が低いスラリー(例として砂分の多い廃水など)は、比較的高い圧力をかけてもケーキが密になりすぎず、ろ過速度と含水率の両方を改善しやすい傾向があります。
一方、有機系汚泥や微細粒子が多いスラリーは圧縮性が高く、圧力の上げ過ぎがかえって裏目に出ます。このようなスラリーには、圧搾をゆっくり段階的に行う設計が有効です。
温度もろ過速度に影響します。液体の粘度は温度が下がると高くなり、ろ液が通りにくくなります。冬場に処理速度が落ちると感じる現場では、スラリー温度の変動が一因になっている場合があります。
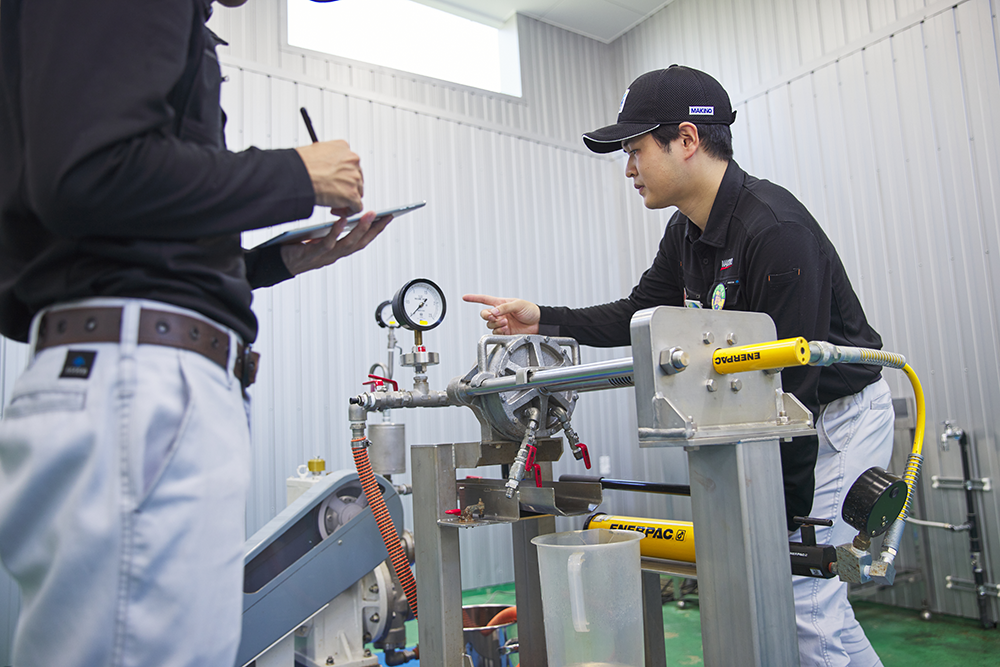
マキノが初めて案件に取り組む際、テクニカルセンターでのテストをほぼ必ず行うのはこのためです。
設計値を机上の推算だけで決めることはできません。実際のスラリーを使った試験で「このスラリーはどの圧力帯でケーキ層の抵抗が安定するか」「ろ布の目開きをどこに設定すれば目詰まりを遅らせられるか」を確かめてから機器の仕様を決めます。
3要素の組み合わせが設計の難しさであり、一品一様の理由でもある
ろ過速度を決める3要素(圧力・ろ布の抵抗・スラリー性状)は、互いに影響し合いながら動いています。
スラリーの圧縮性が高ければ最大圧力を抑え、圧搾を段階的にかける設計にする。
粒径が細かく目詰まりしやすいなら、ろ布の材質を変え、洗浄サイクルを短めに設定する。
温度が季節で変動するなら、その変動幅を見込んで処理時間に余裕を持たせる。
これらを現場ごとに組み合わせて決めるのが、マキノが「一品一様」と呼ぶ設計の中身です。
「大きめの機種を選んでおけば安心」という発想は、処理速度の面では一定のバッファになりますが、スラリー性状に合わない圧力設定やろ布では、機械が大きくても期待通りの含水率に達しません。
処理能力(速さ)と脱水性能(含水率)は別の話であり、どちらを優先するかも含めてスラリー性状から出発して決めていく必要があります。
創業1932年、納入実績6,000例以上のマキノが蓄積してきたのは、まさにこの「スラリーの性状から読み解く設計判断」の引き出しです。
まとめ
フィルタープレスのろ過速度は、圧力・ろ布の抵抗・スラリー性状という3つの物理的な要素によって決まります。
圧力を上げても、スラリーの圧縮性が高い場合はむしろ逆効果になります。
ろ布の選定も、初期性能だけでなく運用中の目詰まり挙動まで見越して行わなければ、本来の速度と脱水性能は出ません。
最初にすべきことは、扱うスラリーの性状を正確に把握することです。
粒径・粘度・圧縮性を確かめてから圧力の設定とろ布の仕様を決める、この順番を守らないと、設備を入れた後に「思ったより含水率が下がらない」「処理に時間がかかりすぎる」という問題が残ります。
スラリーの性状に不確かな点がある場合や、現行機のパフォーマンスに疑問を感じている場合は、テクニカルセンターでのテストを含めてご相談ください。
マキノでは、スラリーを実際にお預かりして試験し、結果をもとに設計仕様を提案します。
ご質問・ご相談など
お気軽にお問い合わせください
FAQ|よくある質問
Q:ろ過速度を上げるために、まず何を確認すればよいですか?
最初に確認すべきは、扱っているスラリーの粒径分布と圧縮性です。
これが分からないまま圧力を変えたりろ布を替えたりしても、改善が的外れになります。
テクニカルセンターでのテストでは、スラリーを概ね10リットルから20リットルほどお預かりし、実際に試験して最適な圧力帯とろ布仕様を特定します。
試験なしに設計値だけで判断するのは難しく、マキノでも新規案件ではほぼ必ず実スラリーを使った試験から始めます。
Q:圧力を上げたのにろ過速度が改善しません。原因は何ですか?
圧縮性の高いスラリーに高い圧力をかけると、ケーキ層が過度に締まって液体の通り道が塞がれ、かえってろ液が出にくくなります。
また、ろ布に目詰まりが蓄積していると、圧力を上げても抵抗がそれを上回り、速度が出ません。
まずスラリーの圧縮性を確認し、圧縮性が高い場合は圧力を段階的にかける設計(圧搾式)への切り替えを検討してください。
ろ布の詰まりが原因なら、洗浄サイクルの見直しまたはろ布の材質変更が有効です。
Q:ろ過速度を上げると含水率は下がりますか?
処理速度(ろ過速度)と脱水性能(含水率)は別の話です。
ろ過速度を上げるためにサイクル時間を短縮すると、ケーキ層が十分に形成される前に終わるため、含水率が高くなる場合があります。
マキノの圧搾式フィルタープレスでは、加圧後にさらに圧搾工程を加えることで含水率50〜60%台を実現しており、遠心分離機の70〜85%、ベルトプレスの85%以上より低い値を出せます。
速度と含水率のバランスをどこに置くかは、スラリー性状と運用コストを含めた総合的な判断になります。