
大型フィルタープレスの開枠をスムーズにする マキノ独自の板寄機構が現場作業と設備寿命に与える影響
フィルタープレスでは、ろ過が終わったあとの開枠作業に時間がかかり、ケーキ(固形分)の排出に手間がかかるという悩みをよく聞きます。
その原因の多くは、ろ板を1枚ずつ引き離す機構の設計にあります。
この記事では、開枠作業の効率と設備の長寿命化に直結するマキノ独自の板寄機構の仕組みと、現場にもたらす具体的なメリットを解説します。
大型フィルタープレスで開枠に時間がかかる本当の原因
フィルタープレスのろ過サイクルは、圧入・加圧・脱水・開枠・ケーキ排出・閉枠の順に進みます。 このなかで工数が集中しやすいのが開枠からケーキ排出の工程です。 小型機では作業者が手作業でろ板を1枚ずつ引き抜いてもさほど時間はかかりません。 しかし大型機では1枚あたりのろ板が重く、枚数も多いです。 また、ろ板とろ板の間にケーキが噛み込んでいたり、ろ布がろ板に貼り付いた状態になっていたりすると、均一に開枠できず一部の板が傾いたり引っかかりが生じたりします。 従来の単純な引き開け方式では、ろ板を1枚ずつバラバラに移動させる設計が主流でした。 この方式の問題は、ろ板同士の間隔が不均一になりやすく、特定の板に負荷が集中することです。 長期間使用すると、負荷がかかり続けた部分のガイドレールやろ板本体が変形し、開枠不良がさらに悪化するという悪循環が生まれます。板寄機構の仕組みと一般的な開枠方式との違い
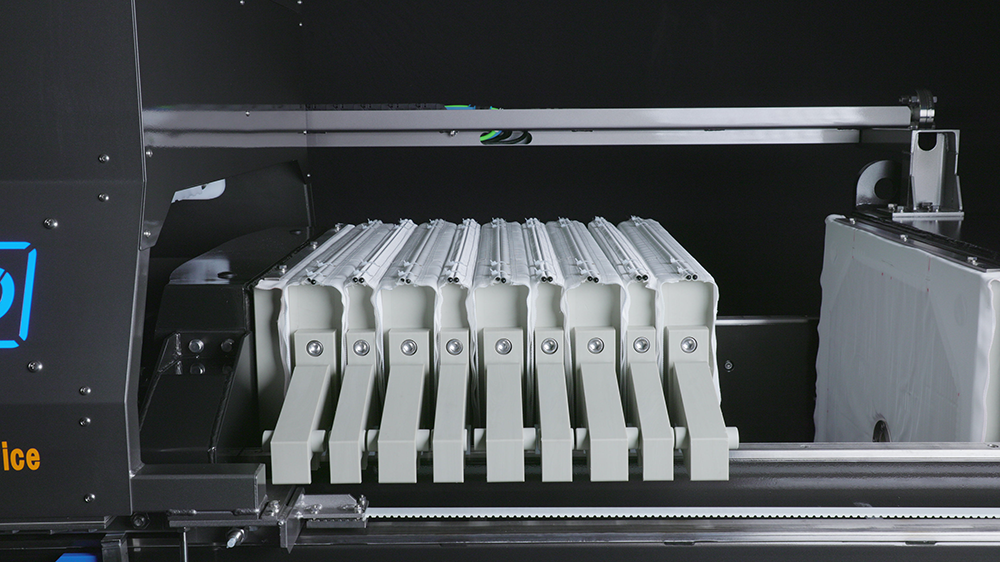
マキノが採用する板寄機構は、ろ板を開枠する際にすべてのろ板を一定の間隔で自動的に移動させる設計です。 一般的な開枠方式では、端部のろ板から順に1枚ずつ引き離す「逐次引き抜き」の動作になります。 この場合、先に開いたろ板の重みと開いていない側からの圧力が不均等にかかり、ガイドレールに横方向の力がかかりやすい。 板寄機構では、専用のリンク機構または送り機構によってろ板全体を連携させて移動させます。 開枠時にろ板が一斉に等間隔で開いていくため、各ろ板にかかる力が均等に分散されます。 この違いが生む効果は2つあります。 1つは開枠にかかる時間の短縮です。 逐次引き抜きでは1枚ずつ動作確認が必要だが、板寄機構では連携動作のため全体の開枠時間が短くなります。 もう1つはろ板とガイドレールの長寿命化です。 力の集中がなくなることで局所摩耗が減り、部品の交換頻度を抑えることができます。板寄機構がメンテナンス性に与える実際の効果
開枠時間の短縮は、1サイクルあたりの時間を圧縮し、1日あたりの処理回数を増やす直接的な効果をもたらします。 仮に開枠・ケーキ排出・閉枠の工程を合計で15分短縮できれば、1日8サイクルの運転では合計2時間の余裕が生まれ、追加処理や清掃・点検の時間に充てることができます。 また、ろ板が均等に開くことで、ケーキの落下がスムーズになるという副次効果もあります。 逐次引き抜きでは一部のろ板だけが開いた状態になるため、ケーキが落下しにくい角度や位置が生まれやすい。 板寄機構によって全ろ板が同時に一定間隔で開くと、ケーキが均一に剥離・落下しやすくなり、手作業による補助の頻度が減ります。 さらに、開枠動作の均一化は作業者への安全面にも貢献します。 大型機では1枚のろ板が数十キログラムに達することがあります。 ろ板の動きが不規則だと、作業者が予期しない方向にろ板が動く局面に遭遇しやすくなります。 板寄機構によって動作が規則的になることで、周辺作業の危険性を低減できます。大型機の選定で板寄機構の有無を確認すべき理由
フィルタープレスの導入を検討する際、ろ過能力や圧力スペックは比較されることが多いです。 しかし、開枠機構の設計は初期スペックには現れにくく、導入後の運用コストや作業効率に大きく影響する要素です。 特に大型機(ろ板サイズ1,000mm角以上、枚数30枚超など)を検討している場合は、板寄機構の有無と動作方式を必ず確認することをお勧めします。 確認すべきポイントとしては、開枠動作が自動連動か逐次引き抜きか、ガイドレールの材質と耐荷重の仕様、開枠から閉枠までのサイクルタイム、そしてメンテナンス時のろ板の着脱作業性があります。 マキノでは、処理量・スラリー性状・現場の作業人員の条件に合わせて、最適な開枠機構と自動化レベルを提案しています。 1932年の創業以来、6,000例以上の納入実績から得た知見が、こうした設計の細部に反映されています。開枠機構の設計が、設備効率とサイクルタイムを左右する
フィルタープレスの開枠工程は、日々の運転時間と設備の長寿命化の両方に関わる重要な工程です。 板寄機構はろ板の開枠動作を均等化することで、時間短縮・部品摩耗の低減・作業安全性の向上という3つの効果をもたらします。 大型機では特に、開枠機構の設計が運用コストとサイクルタイムに与える影響が大きいです。 導入検討時に圧力スペックや処理能力と並んで、開枠機構の仕様を確認することが、導入後に後悔しない設備選定の条件になります。 現在使用中の設備で開枠に時間がかかっている、ろ板の変形や傾きが出ているという場合は、機構の点検・改善の余地がある可能性があります。 まずはマキノへ現状をご相談ください。ご質問・ご相談など お気軽にお問い合わせください
FAQ|よくある質問
Q:板寄機構はどのような大きさのフィルタープレスから必要になりますか?
明確な基準はありませんが、ろ板サイズが800mm角以上または枚数が20枚を超える規模から、開枠作業の効率化の恩恵が大きくなる傾向があります。 小型機でも作業人員が少ない、または自動化を進めたい場合には板寄機構の導入を検討する価値があります。 設備規模と運用条件をあわせてご相談いただければ、適切な機構をご提案します。
Q:既存の大型フィルタープレスに板寄機構を後付けすることはできますか?
設備の構造によっては後付け対応が可能な場合があります。 ただし、ガイドレールやろ板の規格・状態によって対応可否が変わるため、現物の確認が必要です。 既存機の開枠性能改善をご検討の場合は、設備の型式と現状の課題をお知らせいただければ、改修の可否を確認してご回答します。
Q:板寄機構の導入でどのくらいの時間短縮が期待できますか?
ろ板の枚数・サイズ・ケーキの性状によって変わるため一概には言えませんが、逐次引き抜き方式と比べて開枠からケーキ排出までの工程で10〜20分程度の短縮が見込めるケースがあります。 1日複数サイクルの運転では、この時間差が累積して大きな生産余力になります。 具体的な試算は処理条件をお聞きしたうえでご提示できますので、お気軽にお問い合わせください。