
- ろ過
テクニカルセンターでのテストで何がわかるか フィルタープレス導入前に確認すべきこと
「導入後に含水率が想定より高かった」「圧力をかけても脱水が進まない」——こうした問題は、設備を稼働させて初めて判明することが少なくありません。
液体に微細な固体が混じったドロドロの液体(スラリー)は現場ごとに性質が違い、同じ食品工場でも処理する原料が異なればろ過特性はまったく変わります。
テクニカルセンターでのテストは、自社のスラリーで実際に脱水を行い、設計に必要な数値を事前に確かめる場です。
何が分かり、何が分からないのか。テスト結果をどう実機設計に活かすのか。
よくある疑問に沿って整理します。
テクニカルセンターでのテストが必要な理由
フィルタープレスは、スラリーに圧力をかけて液体と固体を分離する装置です。
その性能を発揮するには、圧力・ろ布の種類・サイクル時間の3つを自社のスラリーに合わせて設計する必要があります。
スラリーの粒径・粘度・温度・pH・固形分濃度といった条件は現場ごとに異なり、同業種の別工場で実績のある仕様がそのまま通用するとは限りません。
カタログに掲載されている性能値は特定の条件下での参考値です。
自社のスラリーにその数値をそのまま当てはめると、実際には含水率(分離後の固形分に残る水分の割合)が目標に届かないケースや、設備がオーバースペックになるケースが出てきます。
含水率が5%高いだけで、産廃処理費(約2万円/t想定)で年間数百万円規模の差が生まれます。
必要以上に大きな設備を選べば、イニシャルコストとランニングコストが膨らみます。
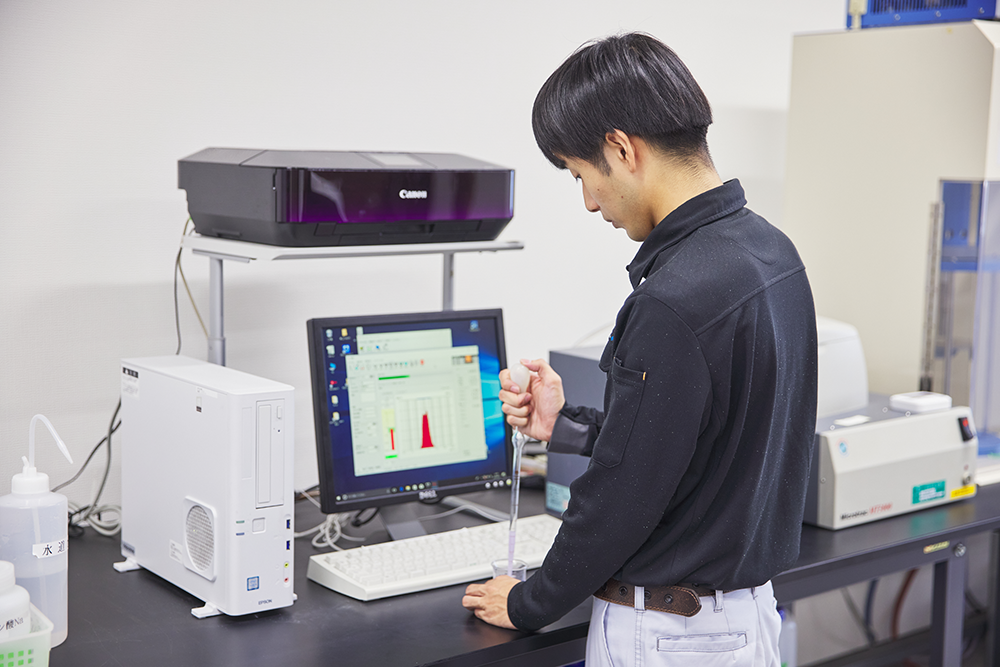
テクニカルセンターでのテストは、実機と同じ原理の試験機に自社のスラリーを入れ、脱水した結果を数値で確認する場です。
「このスラリーに対してどの圧力が最適か」「どのろ布を選べばケーキが剥がれやすいか」「1サイクルで何リットル処理できるか」——こうした問いに、テストのデータが答えを出してくれます。
マキノでは納入実績6,000例を経ていますが、新しい用途のスラリーについては必ずテストから始めます。
根拠のないまま実機を製作することは、どれだけ経験があっても避けます。
テストで確認できること・確認できないこと
テストには確認できる項目と、そうでない項目があります。
どちらも把握しておくことで、テスト結果を正確に設計へ落とし込めます。
テストで確認できること
まず確かめるのは、最適な加圧条件です。
大気圧の約15倍に相当する圧力(1.5MPa)を上限として、何段階かの圧力でろ過を行い、含水率の変化を比較します。
圧力を上げれば脱水が進む——そう考えている現場は少なくありませんが、高圧すぎると、ろ過が進むにつれてろ布の表面に積み重なる固体の層(ケーキ層)が過圧縮されて目詰まりを起こします。
テストによって「この圧力帯であれば安定してろ過できる」という適正範囲が数値で確認できます。
次に、ろ布(液体だけを通して固体を堰き止める特殊なフィルター)の選定です。
スラリーの粒径と粘度に合わせて、目開きと素材の異なる複数のろ布を試します。
目詰まりのしにくさだけでなく、ろ過後のケーキが布からきれいに剥がれるかどうかも重要な確認項目です。
剥離性が悪いと自動排出機構がうまく機能せず、稼働率が落ちる原因になります。
さらに、期待できる含水率とサイクル時間、1サイクルあたりの処理量が数値で確認できます。
たとえばサイクル時間が30分の場合と60分の場合では、1日あたりの処理量が大きく変わります。
処理量の目標を先に定め、チャンバー数・板数を逆算して決めるには、テストデータが根拠になります。
テストで確認できないこと
一方で、テストには限界もあります。
1点目は長期稼働での変動です。
スラリーの性状は季節・原料ロット・前処理工程の条件によって変わることがあります。
テスト時の1ロットのサンプルは、その瞬間の性質しか反映しません。
実機稼働後に、当初より含水率が高くなる時期やろ布の目詰まりが早まる季節が出てくることがあります。
2点目は実機スケールでの制御条件です。
圧入ポンプの特性や配管の圧力損失、周辺機器との接続部分の設定は、試験機では再現できません。
これらは試運転の段階で確認・調整する項目になります。
「テストの結果がそのまま実機の保証になる」わけではありません。
テストで得られるのは「この条件を守れば、このくらいの性能が期待できる」という設計根拠です。
その根拠をもとに実機を設計し、試運転で最終的な条件を詰める——これが設備を安定稼働させるための正しい順序です。
テストから実機設計へのステップ
テスト完了後、データを実機設計にどう落とし込むかを説明します。
マキノではテスト結果をもとに、仕様確定から試運転条件の確認まで一貫してサポートします。
チャンバー容積・板数・圧搾方式の選定
テストで確認した処理量と含水率の目標値をもとに、実機のチャンバー容積と板数を算出します。
圧搾方式については、単純加圧式(MDFシリーズ)と圧搾膜付きの圧搾式(MDFWシリーズ)のどちらが適しているかを、含水率の要求水準と処理速度のバランスで決めます。
含水率を最重視するならMDFWシリーズが候補になり、高速処理を優先するならCAFシリーズが選択肢に入ります。
いずれも、テストデータなしには根拠のある選定ができません。
試運転条件の事前確定
実機の仕様が決まったら、試運転条件をあわせて確定します。
具体的には、圧入圧力の上げ方・保持時間・サイクル終了の判定基準・ろ布の洗浄タイミングです。
これらはオペレーターが現場で操作する手順になるため、曖昧なまま試運転に入ると調整に余分な時間がかかります。
テストのデータを根拠として条件を文書化しておくことで、試運転のトラブルを最小化できます。
テストに必要なサンプル量は、スラリーの性質によりますが10リットルから、ポリタンク1本(約20リットル)が目安です。
採取後に時間が経つとスラリーの性状が変わることがあるため、採取後はできるだけ早くお送りください。
サンプルの準備方法や輸送条件については、ご相談の際に個別にお伝えします。
試験なしの設計は、仮説を確認しないまま設備を入れること
テクニカルセンターでのテストは、導入の入口で手間をかける工程に見えます。
しかし、設備が稼働してから判明する不具合の修正コストに比べれば、テストに要するサンプルの準備と時間はわずかなものです。
試運転後に「含水率が届かない」と判明した場合、追加の圧搾設備を検討するか、ろ布を何度も交換しながら調整することになります。
いずれも追加コストが発生し、当初の投資回収計画は大きく変わります。
含水率が5%変わると、産廃処理費でどれだけ差が出るかを試算してみてください。
脱水後のケーキが年間500トン出る工場であれば、含水率5%の改善で産廃処理量が年間数十トン規模で変わります。
処理費が約2万円/tであれば、年間数百万円の削減になります。
投資回収期間が1〜3年で済むか5年以上かかるかの分かれ目は、多くの場合スラリーに合わせた設計ができているかどうかです。
スラリーの実測データをもとに設計することで、初めて「この設備で目標が達成できる」という根拠が生まれます。
テストの進め方や費用についてのご相談は、お問い合わせフォームからご連絡ください。
ご質問・ご相談など
お気軽にお問い合わせください
FAQ|よくある質問
テクニカルセンターでのテストに必要なサンプル量はどのくらいですか?
スラリーの性質によりますが、10リットルからポリタンク1本(約20リットル)を目安にしてください。この量があれば最適圧力・ろ布の選定・サイクル時間の確認まで試験を進められます。採取後にスラリーの性状が変化しやすい場合は、輸送条件も含めてご相談いただければ個別に対応します。
テスト結果は実機の含水率の保証になりますか?
テスト結果は「この条件であればこの含水率が期待できる」という設計根拠になりますが、実機の保証値ではありません。スラリーの性状は季節や原料ロットで変動することがあるため、実機の試運転段階でも確認と調整が必要です。テストと試運転の両方を経て、安定稼働の条件が確立されます。
テストから実機納入までにどのくらいの期間がかかりますか?
テスト自体の期間はスラリーの性質と試験項目によりますが、1週間から数週間が目安です。その後、テストデータをもとに仕様決定・設計・製作という流れになります。製作期間はシリーズや規模によって異なりますが、受注から納入まで数か月を見込んでください。スケジュールの詳細は事前にご相談いただければ調整できます。